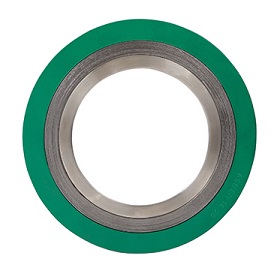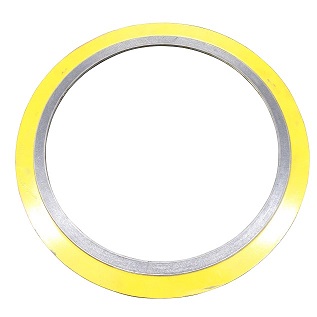
في صناعة البتروكيماويات، يمكن أن يؤدي تسرب شفة واحدة في وحدة تكسير هيدروجيني عالي الضغط إلى إيقاف تشغيل طارئ يكلف ما يزيد عن 500000 دولار أمريكي يوميًا من فقدان الإنتاج. في محطة توليد الطاقة، يمكن أن يؤدي تسرب البخار عند شفة مدخل التوربين إلى انقطاع قسري يستمر لعدة أيام. هذه ليست أحداث نادرة. إنها النتيجة المباشرة لفشل الختم، وتمثل أحد أهم مصادر الصيانة غير المخطط لها وخسارة الإنتاج في الصناعات الثقيلة. العنصر الذي يقع في قلب هذا التحدي هو الحشية. ومن بين الحشيات، أثبت تصميم واحد فعاليته بشكل استثنائي في منع هذه الأعطال المكلفة: الحشية الحلقية.
إن Ring Joint Gasket عبارة عن عنصر مانع للتسرب معدني يستخدم في تطبيقات الضغط العالي ودرجات الحرارة العالية حيث تكون الموثوقية غير قابلة للتفاوض. على عكس الحشيات الناعمة، التي تعتمد على الانضغاط لإنشاء ختم، فإن حشية المفصل الحلقي تخلق ختمًا من خلال اتصال دقيق من المعدن إلى المعدن بين الحشية والأخدود في وجوه الحافة. يوفر هذا التصميم ختمًا مقاومًا للانفجار، ومرنًا للغاية للتدوير الحراري، وقادرًا على تحمل الضغوط التي قد تدمر الأنواع الأخرى من الحشيات. والنتيجة هي انخفاض كبير في الصيانة غير المخطط لها وخسائر الإنتاج. تشرح هذه المقالة كيف تحقق Ring Joint Gasket ذلك، من خلال فحص تصميمها وموادها وتركيبها وأدائها في البيئات الصناعية الأكثر تطلبًا. في Ningbo Kaxite Sealing Materials Co., Ltd.، تم تصنيع مصنعناجوانات الحلقة المشتركةلأكثر من عقدين من الزمن، وقد رأينا بشكل مباشر كيف يمكن للحشية المناسبة أن تغير موثوقية المصنع.
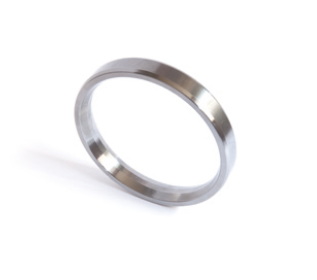
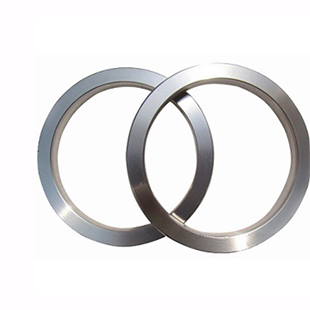
حشية المفصل الحلقي عبارة عن حلقة إغلاق معدنية صلبة يتم تصنيعها وفقًا لأبعاد دقيقة ومصممة لتناسب الأخدود المقابل الذي تم تشكيله في وجوه الحافة. تكون الحشية عادةً بيضاوية أو مثمنة في المقطع العرضي، وهي متوفرة في مجموعة من الأحجام القياسية المحددة بواسطة API 6A وASME B16.20. عندما يتم تشديد مسامير الحافة، يتم ضغط الحشية بين وجهي الأخدود. يتشوه المعدن قليلاً، مما يخلق ختمًا محكمًا وملامسًا للخط. ويختلف هذا بشكل أساسي عن الحشية الناعمة، التي تعتمد على انضغاط المادة لملء العيوب الموجودة في سطح الحافة. تعتمد الحشية الحلقية المشتركة على الهندسة الدقيقة للأخدود والحشية لإنشاء ختم قوي وموثوق.
الميزة الرئيسية لحشية الوصل الحلقي هي مقاومتها للانفجار. في الحشية الناعمة، يكون عنصر الختم محصورًا بين وجوه الحافة، لكنه لا يتم تثبيته ميكانيكيًا في مكانه. إذا تجاوز الضغط الداخلي قوة ضغط البراغي، فيمكن دفع الحشية خارج المفصل - وهي ظاهرة تعرف باسم الانفجار. يعد هذا فشلًا كارثيًا يؤدي إلى إطلاق سائل العملية ويمكن أن يسبب الإصابة أو الوفاة. لا يمكن أن تنفجر حشية المفصل الدائري لأنها محاصرة ميكانيكيًا في الأخدود. يعمل الأخدود كوعاء احتواء، ويتم ضغط الحشية بداخله. حتى في حالة فقدان حمل الترباس، تظل الحشية في مكانها، مع الحفاظ على الختم. هذه ميزة أمان مهمة في تطبيقات الضغط العالي.
يقارن الجدول أدناه ميزات التصميم وخصائص الأداء للحشيات الحلقية والحشيات الناعمة.
| ميزة | طوقا حلقة مشتركة | حشية ناعمة (ورقة) |
| آلية الختم | اتصال خط من المعدن إلى المعدن | ضغط المواد الناعمة |
| مقاومة الانفجار | ممتاز (محصور ميكانيكيا) | ضعيف (يمكن قذفه) |
| تصنيف الضغط | ما يصل إلى 10000 رطل لكل بوصة مربعة (690 بار) | ما يصل إلى 1000 رطل لكل بوصة مربعة (69 بار) |
| تصنيف درجة الحرارة | ما يصل إلى 1000 درجة مئوية (حسب المادة) | حتى 500 درجة مئوية (حسب المادة) |
| قابلية إعادة الاستخدام | غير مستحسن | غير مستحسن |
| التطبيقات النموذجية | رؤوس الآبار وخطوط الأنابيب والمصافي ومحطات الطاقة | الأنابيب الصناعية العامة، أنظمة الضغط المنخفض |
تم توحيد تصميم حشية الوصلة الحلقية لضمان قابلية التبادل. الأنماط الأكثر شيوعًا هي النوع R (بيضاوي أو مثمن)، والنوع RX (للضغوط الأعلى)، والنوع BX (للضغوط العالية للغاية). كل نمط له هندسة أخدود محددة ومعدل ضغط. فيشركة نينغبو كاكسيت لمواد الختم المحدودة، نقوم بتصنيع الأنماط الثلاثة في مجموعة من المواد لتلبية متطلبات التطبيقات المختلفة.
يعد الختم من المعدن إلى المعدن الموجود في حشية المفصل الحلقي هو المفتاح لقدرته على منع الانفجار والتسرب. عندما يتم تشديد مسامير الحافة، يتم ضغط الحشية على وجوه الأخدود. الاتصال الأولي هو اتصال خطي - السطح المنحني للحشية يلتقي بالسطح المسطح للأخدود. مع زيادة حمل الترباس، يتشوه المعدن عند خط الاتصال بشكل بلاستيكي، مما يخلق منطقة اتصال أوسع. يقتصر هذا التشوه على منطقة صغيرة جدًا، ويخلق ختمًا محكمًا ومرنًا. يكون الختم محكمًا لأن الاتصال من المعدن إلى المعدن يزيل الفجوات المجهرية التي قد تسمح للسائل بالهروب. إنها مرنة لأن التشوه المرن للحشية والشفة يسمح للمفصل باستيعاب الحركات الصغيرة دون فقدان الاتصال.
تعتبر هندسة الأخدود أمرًا بالغ الأهمية لأداء الختم. يتم تشكيل الأخدود بزاوية دقيقة (عادة 23 درجة للحشيات من النوع R) وعمق. عندما يتم ضغط الحشية، فإن عملية الإسفين للأخدود تجبر مادة الحشية على الاتصال الوثيق مع وجوه الأخدود. وهذا يخلق ختمًا يصبح أكثر إحكامًا مع زيادة الضغط. يُعرف هذا باسم الختم المنشط بالضغط. كلما زاد الضغط الداخلي، زاد ضغط الحشية على وجوه الأخدود، وأصبح الختم أكثر إحكامًا. وهذا عكس الحشية الناعمة التي يمكن إخراجها من المفصل بالضغط العالي. يوضح الجدول أدناه العلاقة بين الضغط الداخلي وقوة الختم للحشية الحلقية.
| الضغط الداخلي (بار) | قوة الختم (N/mm) | إجهاد الاتصال (MPa) |
| 100 | 250 | 150 |
| 200 | 450 | 270 |
| 400 | 850 | 510 |
| 600 | 1250 | 750 |
| 800 | 1650 | 990 |
إن الختم الذي يعمل بالضغط هو ما يجعل الحشية الحلقية فعالة للغاية في منع الانفجار. حتى إذا تم تقليل حمل الترباس بسبب التمدد الحراري أو الاسترخاء، فإن الضغط الداخلي يستمر في تنشيط الختم. هذه ميزة أمان مهمة في تطبيقات الضغط العالي. في مصنعنا، نقوم باختبار كل دفعة من حشيات الوصل الحلقي للتحقق من أداء الختم المنشط بالضغط. نحن نستخدم جهاز اختبار هيدروليكي يطبق الضغط الداخلي على شفة الاختبار ويقيس معدل التسرب. تحقق الحشيات الخاصة بنا باستمرار معدلات تسرب أقل بكثير من الحدود المسموح بها لـ API 6A وASME B16.20.
تحدد المادة التي تُصنع منها حشية المفصل الدائري قدرتها على تحمل الظروف المسببة للتآكل والحرارة للتطبيق. ستفشل الحشية المصنوعة من مادة خاطئة قبل الأوان، مما يؤدي إلى صيانة غير مخطط لها وخسارة الإنتاج. المواد الأكثر شيوعًا لجوانات الوصل الحلقي هي الحديد الناعم، والفولاذ منخفض الكربون، والفولاذ المقاوم للصدأ (304، 316، 321)، والسبائك الغريبة مثل إنكونيل، ومونيل، وهاستيلوي. كل مادة لديها نطاق معين من درجات الحرارة ومقاومة التآكل. يجب أن يعتمد اختيار المادة على سائل العملية ودرجة حرارة التشغيل وعمر الخدمة المطلوب.
الحديد الناعم هو المادة الأكثر اقتصادا ومناسب للتطبيقات ذات درجات الحرارة المنخفضة وغير القابلة للتآكل. يتم استخدام الفولاذ منخفض الكربون في التطبيقات الأكثر تطلبًا قليلاً. يعتبر الفولاذ المقاوم للصدأ 304 و 316 بمثابة العمود الفقري لهذه الصناعة، حيث يوفر مقاومة جيدة للتآكل وقوة في درجات الحرارة العالية. يتم تثبيت الفولاذ المقاوم للصدأ 321 بالتيتانيوم لمنع التآكل الحبيبي عند درجات الحرارة المرتفعة. يتم استخدام الإنكونيل والمونيل في البيئات الأكثر عدوانية، مثل تلك التي تحتوي على الكلوريدات أو البخار عالي الحرارة. يوفر الجدول أدناه دليلاً لحدود درجة الحرارة والتآكل لمواد الحشية الحلقية الشائعة.
| مادة | الأعلى. درجة الحرارة (درجة مئوية) | مقاومة التآكل | التطبيقات النموذجية |
| الحديد الناعم | 400 | فقير | خدمات ذات ضغط منخفض وغير قابلة للتآكل |
| فولاذ منخفض الكربون | 500 | عدل | الأنابيب الصناعية العامة |
| الفولاذ المقاوم للصدأ 304 | 700 | جيد | معظم خدمات التكرير والبتروكيماويات |
| الفولاذ المقاوم للصدأ 316 | 800 | جيد جدًا | البيئات المسببة للتآكل والبخار ذو درجة الحرارة العالية |
| الفولاذ المقاوم للصدأ 321 | 900 | جيد جدًا | تطبيقات درجات الحرارة العالية |
| إنكونيل 625 | 1000 | ممتاز | درجة الحرارة القصوى، شديدة التآكل |
| مونيل 400 | 800 | ممتاز | البيئات التي تحتوي على الكلوريد |
يعد اختيار المادة الصحيحة قرارًا هندسيًا حاسمًا. سوف تتآكل الحشية غير المقاومة لسائل العملية، مما يؤدي إلى فقدان قدرتها على الختم وربما تلويث العملية. الحشية التي لم يتم تصنيفها لدرجة حرارة التشغيل سوف تلين أو تزحف، مما يفقد حملها المسبق ويسمح بالتسرب. في Kaxite، نعمل بشكل وثيق مع عملائنا لاختيار المادة المثالية لكل تطبيق. نحن نحتفظ بقاعدة بيانات شاملة لتوافق المواد ويمكننا تقديم توصيات محددة بناءً على ظروف العملية. تعد هذه الخدمة إحدى الطرق التي نساعد بها عملائنا على تقليل خسائر الصيانة والإنتاج غير المخطط لها.
ستفشل الحشية الحلقية الأكثر متانة في العالم إذا لم يتم تركيبها بشكل صحيح. التثبيت هو عامل حاسم في موثوقية الختم. أخطاء التثبيت الأكثر شيوعًا هي: إعادة استخدام الحشية التي تم ضغطها بالفعل، مما يؤدي إلى إتلاف الحشية أثناء المناولة، والفشل في تنظيف الأخدود، وتطبيق عزم دوران غير متساوٍ للمسمار. كل من هذه الأخطاء يمكن أن يؤدي إلى الفشل المبكر. التثبيت الصحيح هو عملية منهجية يجب اتباعها بعناية.
الخطوة الأولى هي فحص الحشية والأخدود. يجب أن تكون الحشية خالية من العيوب مثل الخدوش أو الخدوش أو التآكل. يجب أن يكون الأخدود نظيفًا وجافًا وخاليًا من أي حطام أو مواد حشية قديمة. سيتم نقل أي ضرر للأخدود إلى الحشية، مما يمنع الختم المناسب. والخطوة الثانية هي تثبيت الحشية في الأخدود. يجب التعامل مع الحشية بعناية لتجنب الضرر. يجب وضعه في الأخدود وفحصه للتأكد من تثبيته بشكل صحيح. الخطوة الثالثة هي محاذاة الشفاه. يجب أن تكون الشفاه متوازية ومتوافقة مع التفاوتات المحددة. سيؤدي عدم المحاذاة إلى تحميل غير متساوٍ للحشية ويمكن أن يؤدي إلى التسرب.
الخطوة الرابعة هي تشديد البراغي. يجب أن يتم ذلك بنمط نجمة أو تقاطع، في تمريرات متعددة، لضمان التحميل المتساوي. يجب أن يكون عزم الدوران النهائي للمسمار وفقًا لمواصفات الشركة المصنعة للشفة. يعد استخدام مفتاح عزم الدوران المعاير أمرًا ضروريًا. يوفر الجدول أدناه ملخصًا لخطوات التثبيت والنقاط الرئيسية التي يجب التحقق منها.
| خطوة | فعل | فحص المفتاح |
| 1 | فحص الحشية والأخدود | لا يوجد به أي عيوب، نظيف وجاف |
| 2 | تثبيت طوقا في الأخدود | يجلس بشكل صحيح |
| 3 | محاذاة الشفاه | موازية ومركزة |
| 4 | تشديد البراغي في نمط النجمة | تمريرات متعددة، وحتى عزم الدوران |
| 5 | فحص عزم الدوران النهائي | وفقا للمواصفات |
في مصنعنا، نقدم تعليمات التثبيت التفصيلية مع كل حشية حلقية نقوم بشحنها. كما نقدم أيضًا تدريبًا على التركيب في الموقع لعملائنا. فريقنا الفني متاح للمساعدة في أي أسئلة تتعلق بالتثبيت. من خلال اتباع هذه الإجراءات، يمكن لعملائنا التأكد من أن الحشيات الحلقية الخاصة بهم توفر الموثوقية طويلة المدى والتي تعد ضرورية لتقليل الصيانة غير المخطط لها وفقدان الإنتاج.
تتضمن التكلفة الإجمالية للملكية (TCO) للحشية الحلقية سعر الشراء الأولي، وتكلفة التركيب، وتكلفة الصيانة، وتكلفة الفشل. في حين أن سعر الشراء الأولي للحشية الحلقية أعلى من سعر الحشية الناعمة، فإن التكلفة الإجمالية للملكية غالبًا ما تكون أقل لأن الحشية الحلقية تدوم لفترة أطول وتفشل بشكل أقل. يمكن أن يؤدي فشل واحد في الحشية الناعمة إلى خسارة الإنتاج بمئات الآلاف من الدولارات، بينما يمكن للحشية الحلقية أن تمنع هذا الفشل. يقدم الجدول أدناه مقارنة بين التكلفة الإجمالية للملكية للحشية الحلقية والحشية الناعمة على مدى 10 سنوات.
| مكون التكلفة | طوقا حلقة مشتركة | حشية ناعمة |
| سعر الشراء الأولي (لكل وحدة) | 50 دولارًا | 10 دولارات |
| عدد البدائل (10 سنوات) | 2 | 6 |
| إجمالي تكلفة الشراء | 100 دولار | 60 دولارًا |
| عمالة التركيب (10 سنوات) | 200 دولار | 600 دولار |
| تكلفة الفشل (10 سنوات) | 0 دولار | 50,000 دولار |
| التكلفة الإجمالية للملكية | 300 دولار | 50,660 دولار |
يوضح الجدول أن التكلفة الإجمالية للملكية للحشية الحلقية أقل بكثير من الحشية الناعمة، على الرغم من ارتفاع سعر الشراء الأولي. يأتي التوفير من انخفاض عدد عمليات الاستبدال، وانخفاض عمالة التركيب، والقضاء على تكاليف الفشل. هذه هي الحجة الاقتصادية لاستخدام Ring Joint Gaskets في تطبيقات الضغط العالي ودرجات الحرارة العالية. تكلفة فشل واحد تفوق بكثير تكلفة الحشية نفسها. في Ningbo Kaxite Sealing Materials Co., Ltd.، نحن نساعد عملائنا على حساب TCO لحلول الختم الخاصة بهم. نحن نؤمن بأن Ring Joint Gasket هو الحل الأكثر فعالية من حيث التكلفة للتطبيقات الصعبة.
السؤال 1: هل يمكن إعادة استخدام الحشية الحلقية بعد ضغطها؟
الإجابة: لا، لا ينبغي إعادة استخدام الحشية الحلقية. بمجرد ضغط الحشية، فإنها تتعرض لتشوه البلاستيك وتتصلب أثناء العمل. إعادة استخدامه لن توفر ختمًا موثوقًا به. يجب استبدال الحشية في كل مرة يتم فيها فتح الحافة. هذه ممارسة سلامة حاسمة. في شركة Ningbo Kaxite Sealing Materials Co., Ltd.، نوصي عملائنا بالاحتفاظ بمخزون كافٍ من الحشيات الاحتياطية لضمان عدم إغراءهم لإعادة استخدام الحشية في حالات الطوارئ.
السؤال 2: كيف أختار المادة الصحيحة للحشية الحلقية؟
الإجابة: يعتمد اختيار المادة على سائل العملية ودرجة حرارة التشغيل ومقاومة التآكل المطلوبة. بالنسبة للتطبيقات ذات درجات الحرارة المنخفضة وغير القابلة للتآكل، يكون الحديد الناعم أو الفولاذ منخفض الكربون كافيًا. بالنسبة لمعظم تطبيقات التكرير والبتروكيماويات، يوصى باستخدام الفولاذ المقاوم للصدأ 304 أو 316. بالنسبة للتطبيقات ذات درجات الحرارة العالية أو شديدة التآكل، قد تكون هناك حاجة إلى سبائك غريبة مثل Inconel أو Monel. يمكن لفريقنا الفني تقديم توصيات محددة بناءً على ظروف العملية الخاصة بك.
السؤال 3: ما الفرق بين الحشية الحلقية من النوع R والنوع RX والنوع BX؟
الإجابة: النوع R هو الحشية القياسية البيضاوية أو المثمنة المستخدمة في معظم التطبيقات. يتميز النوع RX بهندسة معدلة توفر ختمًا أكثر فعالية عند الضغوط الأعلى. تم تصميم النوع BX للضغوط العالية للغاية وله تصميم يعمل بالضغط. كل نوع له هندسة أخدود محددة وتصنيف ضغط. يقوم مصنعنا بتصنيع الأنواع الثلاثة جميعها، ويمكننا مساعدتك في اختيار النوع المناسب لتطبيقك.
السؤال 4: كيف يمكنني معرفة ما إذا كانت الحشية الحلقية قد تعرضت للتلف؟
الإجابة: قد تحتوي حشية المفصل الدائري التالفة على خدوش أو خدوش أو تآكل واضح. وقد يكون أيضًا مشوهًا بشكل دائري أو يحتوي على مقطع عرضي مسطح. في حالة وجود أي من هذه العلامات، لا ينبغي استخدام الحشية. حتى وجود عيب صغير يمكن أن يمنع الحشية من الغلق بشكل صحيح. قم دائمًا بفحص الحشية بعناية قبل التثبيت.
السؤال 5: ما هو الحد الأقصى لتصنيف الضغط للحشية الحلقية؟
الإجابة: يعتمد الحد الأقصى لتصنيف الضغط لحشية الوصلة الحلقية على النوع والمادة. عادةً ما يتم تصنيف الحشيات من النوع R إلى 5000 رطل لكل بوصة مربعة (345 بار). تم تصنيف الحشيات من النوع RX إلى 10000 رطل لكل بوصة مربعة (690 بار). تم تصنيف الحشيات من النوع BX إلى 15000 رطل لكل بوصة مربعة (1034 بار) أو أعلى. يعتمد تصنيف الضغط الفعلي أيضًا على تصنيف الشفة وحمل الترباس. يمكن لمصنعنا توفير تقييمات ضغط محددة لكل نوع من أنواع الحشيات والمواد.
تعتبر Ring Joint Gasket عنصرًا حاسمًا في الجهود المبذولة لتقليل الصيانة غير المخطط لها وخسارة الإنتاج في الأنظمة الصناعية ذات الضغط العالي. إن ختمها من المعدن إلى المعدن، وتصميمها الذي يعمل بالضغط، ومقاومتها للانفجار يجعلها حل الختم الأكثر موثوقية للتطبيقات الصعبة. ومن خلال اختيار المادة الصحيحة، وتركيب الحشية بشكل صحيح، واتباع برنامج الصيانة الوقائية، يمكن لمشغلي المصنع التخلص فعليًا من الأعطال المتعلقة بالحشية. والنتيجة هي وقت تشغيل أعلى، وتكاليف صيانة أقل، وبيئة عمل أكثر أمانًا.
في شركة Ningbo Kaxite Sealing Materials Co., Ltd.، يقوم مصنعنا بتصنيع الحشيات الحلقية المشتركة لأكثر من عقدين من الزمن. نحن نقدم مجموعة كاملة من الحشيات القياسية والمخصصة في مجموعة متنوعة من المواد. فريقنا الفني متاح للمساعدة في اختيار المواد، والتدريب على التركيب، وتحليل الأعطال. نحن ملتزمون بمساعدة عملائنا على تحقيق أعلى مستويات الموثوقية والسلامة في عملياتهم.
اتصل بـ Ningbo Kaxite Sealing Materials Co., Ltd. اليوملمعرفة المزيد حول حشيات الوصلات الحلقية الخاصة بنا وكيف يمكنها تقليل خسائر الصيانة والإنتاج غير المخطط لها.